Dans le secteur manufacturier d’aujourd’hui, la manipulation des matières premières en vrac – qu’il s’agisse de poudres fines, de granulés abrasifs ou de liquides visqueux – exige une très grande rigueur opérationnelle. Contrairement aux procédés par lots (batch) où les composants sont pesés et mélangés de manière séquentielle, le process en continu impose d’ajuster le débit de matière en temps réel pour garantir la régularité du produit final. Une dérive, même mineure, dans les proportions de mélange peut altérer la qualité des lots, provoquer des rebuts coûteux et engendrer des arrêts techniques non planifiés.
Pour répondre à ces exigences de productivité et de conformité, les industriels doivent déployer des systèmes de dosage automatisé industriel hautement performants. Ces installations complexes reposent sur une synergie parfaite entre des capteurs physiques de haute précision (les pesons métrologiques), des actionneurs dynamiques (les variateurs de vitesse et doseurs) et l’intelligence logicielle (les automates de contrôle-commande).
En tant qu’intégrateur process vrac, Lyon Industrie Services (L.I.S.) conçoit, fabrique et met en service ces architectures de dosage continu pour le compte de grands donneurs d’ordres nationaux et internationaux. Cet article détaille les règles de l’art pour l’interfaçage des systèmes de pesage, la sélection des bus de terrain et la méthodologie d’ingénierie permettant de sécuriser vos lignes de production massives.
Les fondations physiques de la mesure : métrologie et pesage continu automatisme
La précision d’une boucle d’asservissement dépend de la qualité de la mesure initiale. Dans le domaine du vrac, le pesage continu automatisme s’appuie sur des technologies de capteurs de force – ou pesons – capables de traduire une contrainte mécanique en un signal électrique exploitable.
Types de capteurs de force et critères métrologiques
Pour mesurer le débit d’un produit en mouvement (sur une bande transporteuse ou au sein d’un doseur à perte de poids), plusieurs types de pesons sont mis en œuvre :
- Les pesons à jauge de contrainte (strain gauge) : Basés sur la variation de résistance électrique d’un conducteur soumis à une déformation, ils offrent une excellente répétabilité et une grande robustesse aux chocs mécaniques.
- Les capteurs à compensation électromagnétique de force : Réservés aux applications de très haute précision, ils mesurent la force nécessaire pour maintenir une bobine mobile en position d’équilibre.
Le choix d’un capteur pour le dosage en continu doit respecter des classes de précision métrologique (définies par l’OIML, comme les classes C3 ou C6). Le dimensionnement doit prendre en compte non seulement la charge utile nominale, mais également la charge statique de l’infrastructure (le poids propre du convoyeur ou de la trémie) et les surcharges dynamiques potentielles.
Isolation des perturbations mécaniques et thermiques
L’environnement d’une usine est hostile pour l’instrumentation de haute précision. Les vibrations générées par les moteurs voisins, les chocs physiques liés à la coactivité et les variations thermiques importantes au sein des ateliers de fabrication peuvent perturber la cellule de pesée.
Pour préserver l’intégrité de la mesure métrologique, nos techniciens mettent en place des dispositifs de protection mécanique spécifiques :
- Des kits de montage anti-vibratoires : Intégrant des plots élastomères et des tresses de masse électriques pour dériver les courants parasites et amortir les fréquences de résonance.
- Des compensateurs d’efforts mécaniques : Empêchant les tuyauteries rigides d’exercer des contraintes parasites sur les trémies de pesage.
- Une isolation thermique active ou passive : Notamment via l’intégration de boîtiers doubles enveloppes ou de capteurs en acier inoxydable étanches, pour maintenir le cosphi et la linéarité du signal malgré les variations climatiques d’un site extérieur ou d’une usine lourde.
L’interfaçage de précision : pesons, transmetteurs et variateurs
Pour réaliser un dosage automatisé industriel fluide et réactif, la chaîne d’acquisition et d’actionnement doit présenter des temps de latence extrêmement courts. L’interfaçage physique entre le peson, le transmetteur de pesage, l’automate et le variateur de vitesse doit être conçu comme un système unifié.
Le rôle du transmetteur de pesage rapide
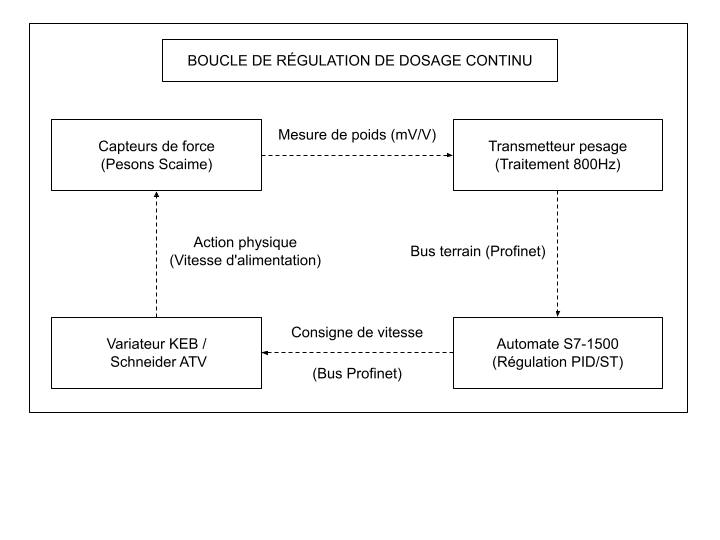
Le signal électrique généré par un peson à jauge de contrainte est extrêmement faible, de l’ordre de quelques millivolts par volt (mV/V). Ce signal analogique brut est particulièrement sensible aux bruits électromagnétiques ambiants. Il est donc indispensable d’implanter un transmetteur de pesage (comme les modules Scaime ou Endress+Hauser) au plus près des capteurs. Cet équipement assure plusieurs fonctions essentielles :
- L’alimentation stabilisée des jauges de contrainte
- L’amplification et la numérisation immédiate du signal analogique (convertisseurs analogique-numérique de 24 bits)
- Le filtrage numérique avancé (filtres passe-bas de Bessel ou de Butterworth configurables) pour éliminer les bruits vibratoires sans introduire de déphasage excessif dans la boucle de contrôle-commande
- Le calcul de débit local (par dérivation temporelle de la perte de poids pour les doseurs gravimétriques)
Sur les grandes installations de dosage continu, nous privilégions des transmetteurs dotés de fréquences de rafraîchissement élevées (supérieures à 800 Hz) pour garantir la réactivité de la régulation de vitesse face aux variations de densité du produit vrac.
La boucle d’actionnement par variation de vitesse
Une fois la mesure de débit calculée et filtrée par l’automate de commande, celui-ci doit ajuster l’actionneur physique pour corriger l’écart par rapport à la consigne de dosage. Cet actionneur est généralement un moteur asynchrone ou synchrone pilotant une vis d’Archimède, un couloir vibrant ou une bande transporteuse de dosage.
L.I.S. conçoit les armoires électriques en y intégrant des variateurs de vitesse industriels performants (comme les gammes KEB Combivert ou Schneider Altivar). Ces variateurs reçoivent la consigne de vitesse directement depuis l’automate via un réseau Ethernet industriel sécurisé. Le moteur est ainsi parfaitement piloté, permettant d’accélérer ou de ralentir instantanément l’alimentation du produit pour lisser les micro-variations de débit et assurer un dosage continu d’une parfaite fluidité.
Pour comprendre comment nous concevons ces ensembles électriques et de motorisation de puissance, vous pouvez consulter notre article : Solutions intégrées de fabrication d’armoires électriques : du plan à la réalité, le cœur de votre installation.
L’architecture réseau : intégration pesage bus terrain
L’un des principaux défis dans l’ingénierie du dosage industriel réside dans la transmission rapide et intègre des données de pesée et de contrôle-commande entre l’instrumentation de terrain et les unités de calcul. C’est ici que l’intégration pesage bus terrain prend toute son importance.
Profinet, Ethernet/IP et ASI : les standards industriels pour le vrac
Dans nos conceptions architecturales, nous éliminons systématiquement les liaisons analogiques traditionnelles (0-10 V ou 4-20 mA) au profit de bus de terrain numériques décentralisés pour s’affranchir des pertes de précision et des perturbations électromagnétiques :
- Le protocole Profinet : Standard privilégié sur les architectures Siemens (comme les CPUs SIMATIC S7-1500 et la périphérie décentralisée ET200SP), il offre des temps de cycle déterministes inférieurs à la milliseconde et intègre des fonctions de diagnostic réseau extrêmement puissantes.
- Le protocole EtherNet/IP : Fréquemment déployé sur les équipements Schneider Electric ou Rockwell, il garantit une intégration rapide et standardisée de l’instrumentation de pesage.
- Le bus ASI (Actuator Sensor Interface) : Très performant pour interconnecter des capteurs et des embases de sécurité répartis sur de grandes distances, il simplifie considérablement le câblage de terrain tout en maintenant une excellente robustesse.
En transmettant les informations de poids sous forme de trames numériques chiffrées ou standardisées, l’automate de conduite dispose d’une forte visibilité sur la mesure métrologique, y compris sur les diagnostics internes du transmetteur (état de santé des jauges, alarmes de surcharge, dérives de zéro).
Pour concevoir et programmer ces boucles de communication rapides avec la rigueur industrielle requise par Siemens, parcourez notre guide : Maîtriser TIA Portal : Votre guide pour une programmation automate Siemens efficace.
La cybersécurité OT appliquée aux réseaux d’instrumentation (IEC 62443)
Connecter des balances industrielles et des transmetteurs de pesage à une infrastructure Ethernet globale comporte des risques cybernétiques non négligeables. Un tiers malveillant parvenant à s’immiscer sur le réseau d’atelier pourrait modifier les facteurs de calibration d’une balance de dosage, faussant ainsi les recettes de fabrication et sabotant silencieusement l’outil de production. Pour sécuriser vos actifs, L.I.S. déploie des architectures réseaux conformes aux exigences de la norme internationale IEC 62443 :
- La segmentation logique (Modèle Purdue) : Nous isolons l’anneau réseau d’instrumentation de terrain (OT) du réseau informatique de gestion (IT) au moyen de pare-feux industriels dédiés.
- Le durcissement matériel (Hardening) : Désactivation systématique des protocoles de communication obsolètes et verrouillage physique de l’accès aux transmetteurs de pesage.
- Le contrôle d’accès : Configuration de tunnels VPN cryptés avec double facteur d’authentification pour les opérations de télémaintenance ou d’audit de calibration à distance menées par nos ingénieurs.
Cette approche globale assure la sécurité et la cyber-résilience de vos flux de données industriels. Pour approfondir les protocoles de sécurisation de vos automates et réseaux, consultez notre guide : Cybersécurité industrielle : 5 étapes pour protéger vos automates et s’assurer de la sûreté de vos données.
L’approche d’ingénierie de L.I.S. pour le process vrac : de la CAO aux tests fonctionnels
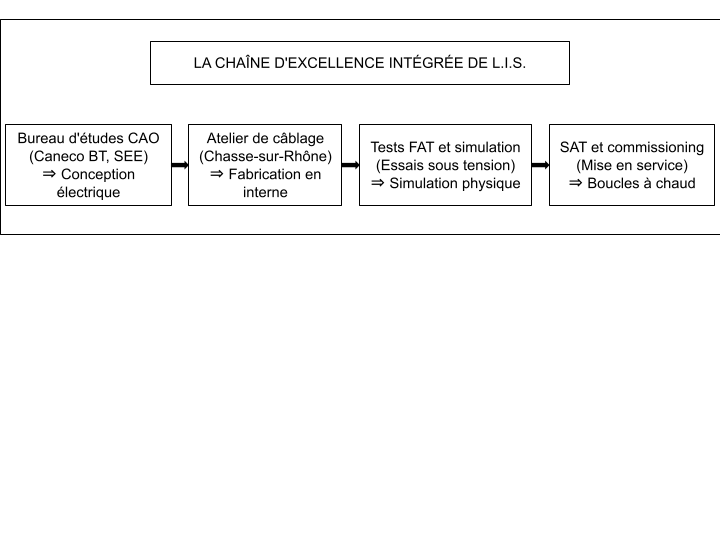
La réussite d’un projet de dosage automatisé industriel sur une grande ligne de production ne tolère aucun compromis technique. Elle exige la coordination parfaite du bureau d’études, de l’atelier de câblage et de l’équipe de mise en service. C’est cette chaîne de valeur consolidée, exécutée à 100% en interne, qui fait la réputation de Lyon Industrie Services.
La modélisation électrique et CAO de puissance
Avant d’assembler la moindre armoire de commande, nos ingénieurs conçoivent l’architecture d’alimentation et de raccordement. Nous utilisons le logiciel de référence Caneco BT pour réaliser les notes de calcul de dimensionnement de câbles et vérifier la sélectivité des protections de puissance, un enjeu d’une importance extrême lorsque l’on pilote des dizaines de variateurs de fréquence au sein d’une même usine.
En parallèle, l’intégralité de la schématique électrique, des plans d’implantation mécanique et des boucles d’instrumentation de pesage est modélisée sous SEE Electrical Expert, en respectant les standards documentaires imposés par nos clients industriels.
Pour découvrir comment notre bureau d’études modélise vos futures installations électriques de puissance, lisez notre article : Le Bureau d’Études Électriques L.I.S. : Conception et Schémas Industriels avec Caneco et SEE Electrical.
La fabrication locale en interne : notre atelier de 250 m² à Lyon
Une fois les plans électriques validés par notre bureau d’études, la phase d’assemblage matériel débute dans nos propres locaux. Au sein de notre atelier de câblage de 250 m² situé à Chasse-sur-Rhône, nos électriciens et tableautiers façonnent vos enveloppes sur mesure (armoires en acier peint, coffrets étanches en acier inoxydable 316L pour les environnements de chimie fine ou l’agroalimentaire, armoires de forte puissance de type TGBT).
En conservant l’intégralité de la fabrication en interne, sans recourir à la sous-traitance, L.I.S. garantit une esthétique de câblage irréprochable, un repérage parfait des conducteurs et le respect de la rigoureuse norme européenne de fabrication des ensembles électriques EN IEC 61439.
La sanctuarisation des tests FAT et la mise en service SAT
Pour réduire au minimum le temps d’arrêt réel de vos lignes de production lors du raccordement sur site, L.I.S. applique une méthodologie de tests fonctionnels stricte avant l’expédition du matériel :
- Les tests fil à fil en atelier : Validation de la continuité électrique de tous les circuits de commande et de puissance.
- Les essais fonctionnels sous tension (FAT) : Nous mettons l’armoire sous tension au sein de notre atelier et y injectons le programme définitif de l’automate. À l’aide de simulateurs d’E/S et de jumeaux numériques (PLCSIM Advanced), nos automaticiens simulent le comportement dynamique des doseurs (cinétiques de perte de poids, réponses des moteurs, scénarios de pannes de pesons). Vos équipes de maintenance et d’exploitation assistent à ces essais pour valider le comportement logiciel et l’ergonomie de l’IHM.
- La mise en service sur site (SAT) : Une fois le matériel livré et raccordé sur site par nos techniciens habilités, nous procédons de manière séquentielle aux essais de continuité physique, la calibration métrologique sur site, puis les boucles d’essais à blanc (à froid) et à chaud (sous effluents et matières réelles) pour sécuriser le commissioning final.
Pour en savoir plus sur l’organisation de nos démarrages en clientèle, parcourez notre guide de commissioning : Mise en Service Industrielle : Votre Démarrage Optimisé, Sécurisé et Sans Surprise.
Le pilotage du pesage et du dosage continu automatisé est un facteur de rentabilité déterminant pour les usines modernes. Interfacer finement des pesons industriels de précision métrologique à des variateurs de vitesse dynamiques via des bus de terrain rapides exige un savoir-faire en automatisation, en électrotechnique et en réseau.
En associant la force conceptuelle de son bureau d’études à la force physique de son atelier lyonnais de fabrication d’armoires, Lyon Industrie Services (L.I.S.) s’impose comme le partenaire idéal pour concevoir et déployer vos architectures de contrôle de puissance et de précision de bout en bout, en région Auvergne-Rhône-Alpes et à l’échelle nationale.
La précision métrologique ou la stabilité réseau de vos boucles de dosage continu actuelles limitent-elles l’efficacité ou la conformité de vos procédés de fabrication ?
Contactez dès à présent le bureau d’études de Lyon Industrie Services pour planifier une contre-expertise ou un audit de précision de vos boucles de dosage continu.